 当前位置:
镁合金封闭剂封孔不好导致盐雾失败真实案例解析
 更新时间:2026-10-21
 点击次数:342
镁合金钝化后做中性盐雾测试,从72小时提升到240小时,这中间的差距到底卡在哪里?很多做镁合金压铸件的朋友都遇到过这种情况:前处理没问题,钝化液也换了又换,结果盐雾一跑,24小时不到就冒白点。说实话,十有八九不是钝化没做好,而是封闭剂封孔这道工序栽了跟头。
一个典型的翻车现场

去年有个做笔记本电脑外壳的客户找到我们,他们的镁合金件钝化后盐雾只能撑到36小时,客户要求至少96小时。他们自己排查了一圈,怀疑是钝化液浓度不够,拼命加药,结果成本上去了,盐雾还是老样子。
我们过去一看,问题出在封闭剂上。他们用的封闭剂成膜太薄,孔隙率偏高,说白了就像冬天穿了一件织得很松的毛衣,风一吹就透。盐雾环境里的氯离子顺着这些微孔往里钻,钝化层再致密也扛不住。
封孔到底封的是什么?
你可以把钝化膜想象成一层密密麻麻的“防护林”,但树与树之间总有缝隙。封闭剂的作用就是把这些缝隙填上,形成一层连续的屏障。如果封闭剂本身成膜不连续,或者固化后收缩率太大,那等于白封。

有意思的是,很多厂家只盯着封闭剂的浓度和pH,却忽略了固化温度和时间。我们测过,某款封闭剂在80℃固化15分钟,膜层孔隙率还有12%左右;提到120℃固化30分钟,孔隙率直接降到3%以下。盐雾时长从48h飙升到240h,连他们质检经理都惊讶。
朗运耐仕的思路有什么不同?
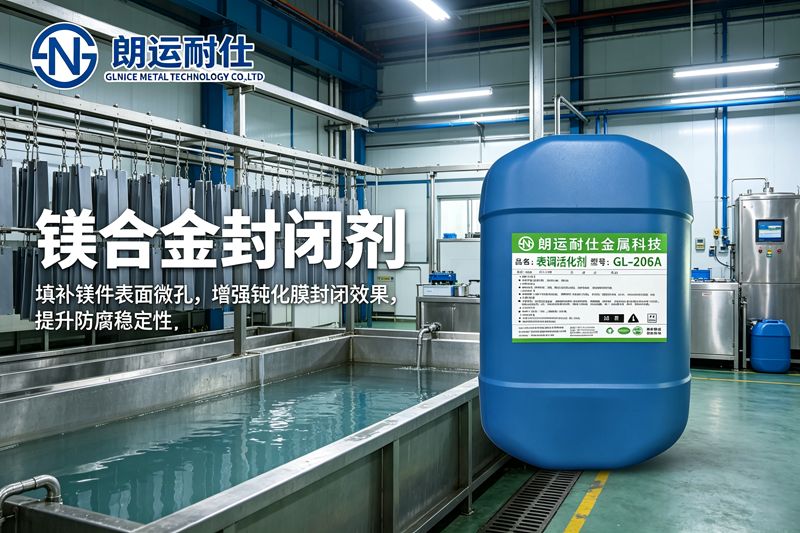
我们做镁合金封闭剂的时候,核心抓两个指标:一是成膜致密度,二是膜层与钝化层的结合力。成膜致密度不够,盐雾一上来就穿透;结合力不行,后续喷涂或者组装一碰就掉。
我们曾遇到一个客户,他们的工件是异形结构,边角多,普通封闭剂在边角处容易缩边,封不住。后来换了我们的封闭剂,配合调整了一道浸渍工艺,边角覆盖完整,盐雾直接干到300小时以上。其实原理不复杂——封闭剂的流平性和渗透性做好了,边角自然也能照顾到。
别让封闭剂成为短板
镁合金防腐是一个系统工程,钝化是打底,封闭是封顶。哪一块板短了,水都会漏进来。很多客户在钝化上砸了不少钱,却在封闭剂上省成本,最后聊聊盐雾不达标,回头还得重新调工艺,反而更贵。
如果你现在也卡在盐雾测试上,不妨先看看封闭剂这道工序。测一下膜层孔隙率,检查一下固化曲线,或者直接拿我们的封闭剂打个样对比一下。朗运耐仕在镁合金表面处理这块做了这么多年,不敢说包治百病,但至少能帮你少走点弯路。


热门资讯
HOT NEWS- 一次活化过度教训让我读懂镁合金活化剂正确用法 2026-11-02
- 车间老师傅问答镁合金处理剂多久更换才算合理呢 2026-11-01
- 镁合金封闭剂和普通封闭剂区别老师傅详细说明白 2026-10-31
- 镁合金活化剂到底有什么作用新手必看知识问答吧 2026-10-30
- 小厂老板讲述用对镁合金处理剂后良品率大幅提升 2026-10-29
- 从频繁返工到稳定出货镁合金处理剂帮我实现转变 2026-10-28
- 镁合金处理剂使用中常见五个误区你究竟中了几个 2026-10-27
- 镁合金活化剂多久更换一次老师傅告诉你真实答案 2026-10-26
- 活化不到位钝化白费镁合金活化剂关键真相老师傅说 2026-10-25
- 采购镁合金钝化剂只看价格会带来哪些严重后果呢 2026-10-24